Laserlöten / Induktion
Laserlöten und Induktionslöten sind kontaktlose Einzelpunkt-Lötverfahren. Statt einer Lötspitze überträgt ein Laserstrahl oder ein elektromagnetisches Wechselfeld die Energie in die Lötstelle. Beim automatischen Löten ersetzen beide Verfahren zunehmend den Lötkolben — und über das Ergebnis entscheidet dabei nicht allein die Anlage, sondern das Verbrauchsmaterial: Lot und Flussmittel.
Zwei Verfahren, zwei Stärken
Statt einer Lötspitze überträgt ein Laserstrahl oder ein elektromagnetisches Wechselfeld die Energie in die Lötstelle. Welches Verfahren passt, hängt vor allem von der Größe der Lötstelle ab.
Induktionslöten
Induzierte Wirbelströme erwärmen die Werkstücke quasi von innen. Die Wärme entsteht nur im Grundmetall, die Platine bleibt kalt.
Stärken
- energieeffizient
- Platine bleibt kalt
- besonders geeignet für Serienfertigung
Grenzen
- Induktionsschleifen für kleine Lötstellen überdimensioniert
- hochfrequente Einstrahlung kann empfindliche Schaltkreise beschädigen
Laserlöten
Der Laserstrahl erreicht auch feinste Lötstellen auf Leiterplatten. Da nur der Strahl Kontakt mit dem Lot hat, ist das Risiko von Verunreinigungen gering.
Stärken
- erreicht feinste Lötstellen
- geringes Verunreinigungsrisiko
- gleichmäßiges Vorwärmen beider Lötflächen
Zuführbare Drahtdurchmesser
Almit-Topseller fürs Laserlöten
Für das Laser- und Induktionslöten führt Almit diese fünf Produkte.
-
 Topseller aus guten Gründen
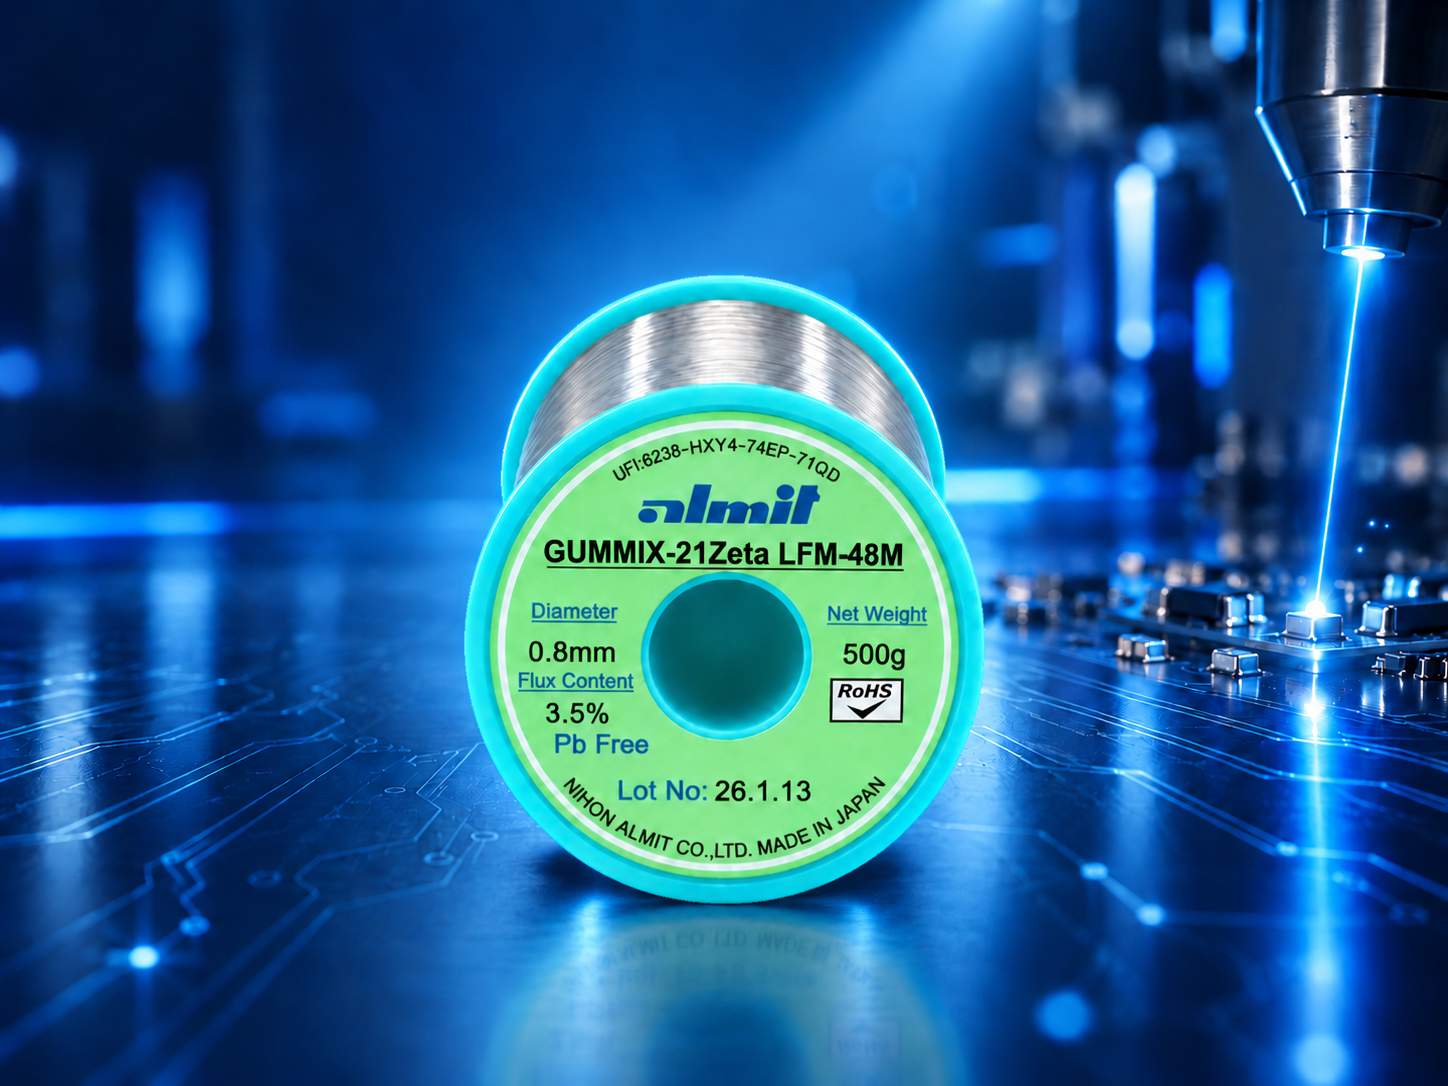
GUMMIX-Serie
Das weltweit erste Flussmittel, mit dem Laserlöten überhaupt funktioniert hat – Spritzer auf ein Minimum reduziert.
Mehr erfahren
-
 Speziell entwickelt für kontaktloses Löten
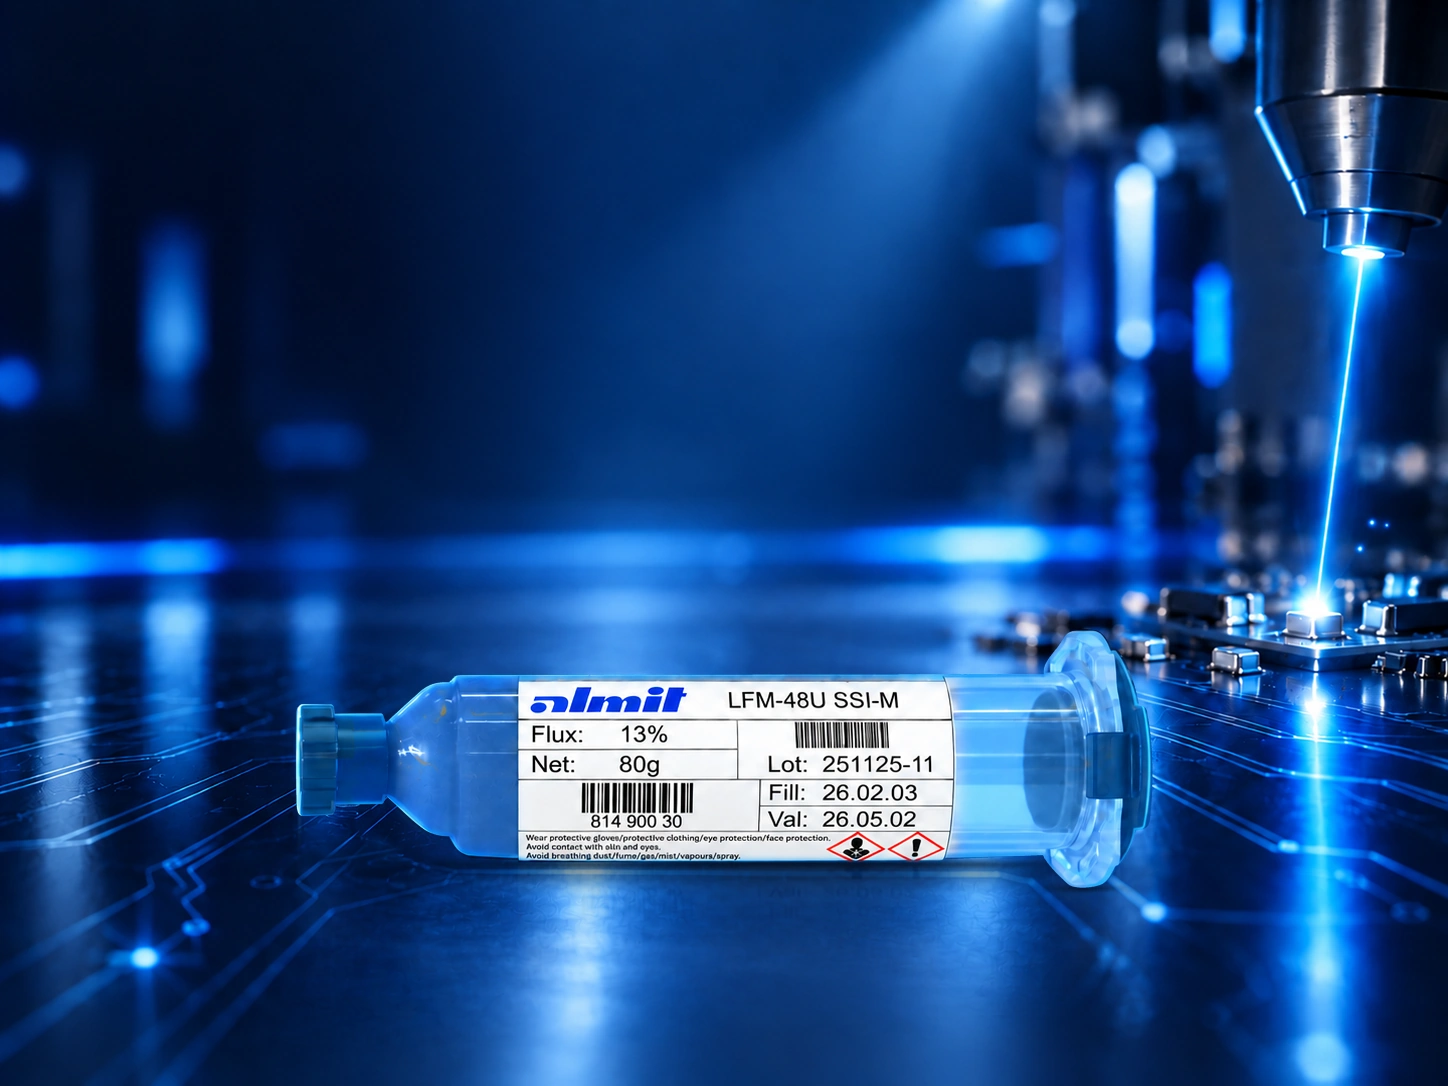
Laser-Pasten
SSI-M halogenaktiviert, NH-MDL halogenfrei – beide für Laser-, Licht- und Induktionssysteme entwickelt.
Mehr erfahren
-
 Zweifach-Boost für einzigartige Benetzung
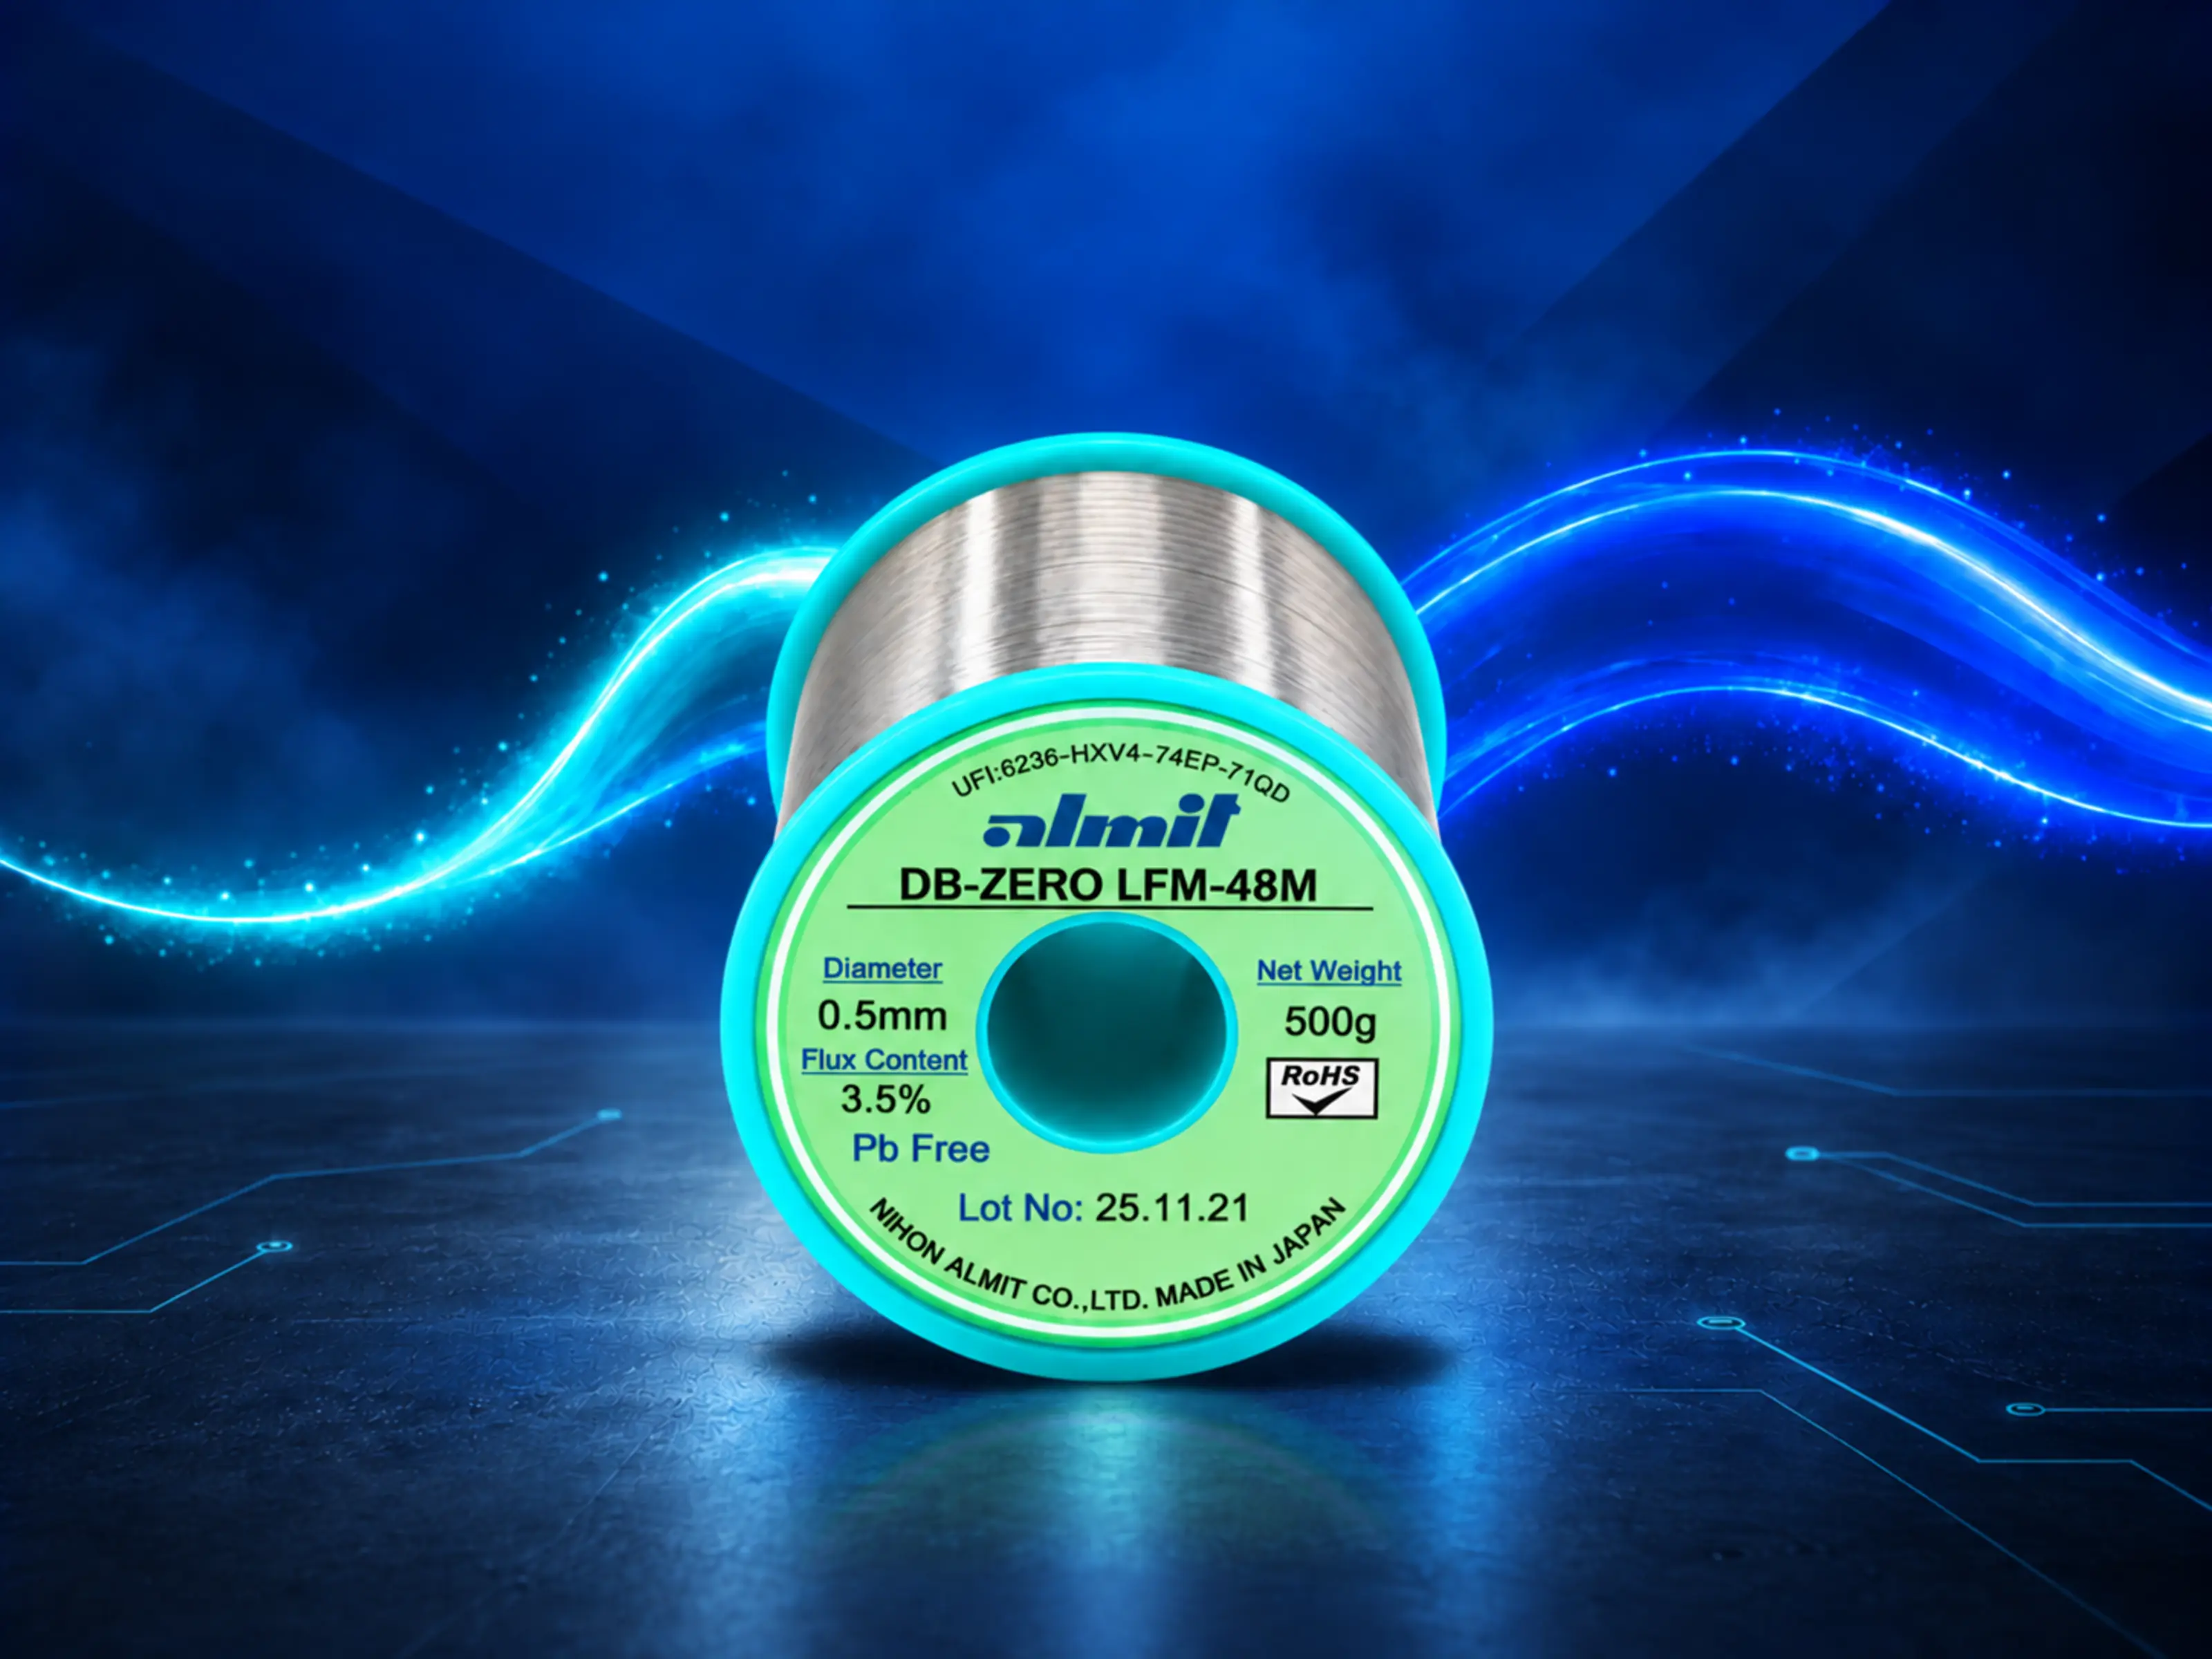
Dual-Boost-Serie
DB-1 RMA verbindet einen schnellen mit einem ausdauernden Aktivator – das Lot fließt sofort in den Durchsteiger.
Mehr erfahren
-
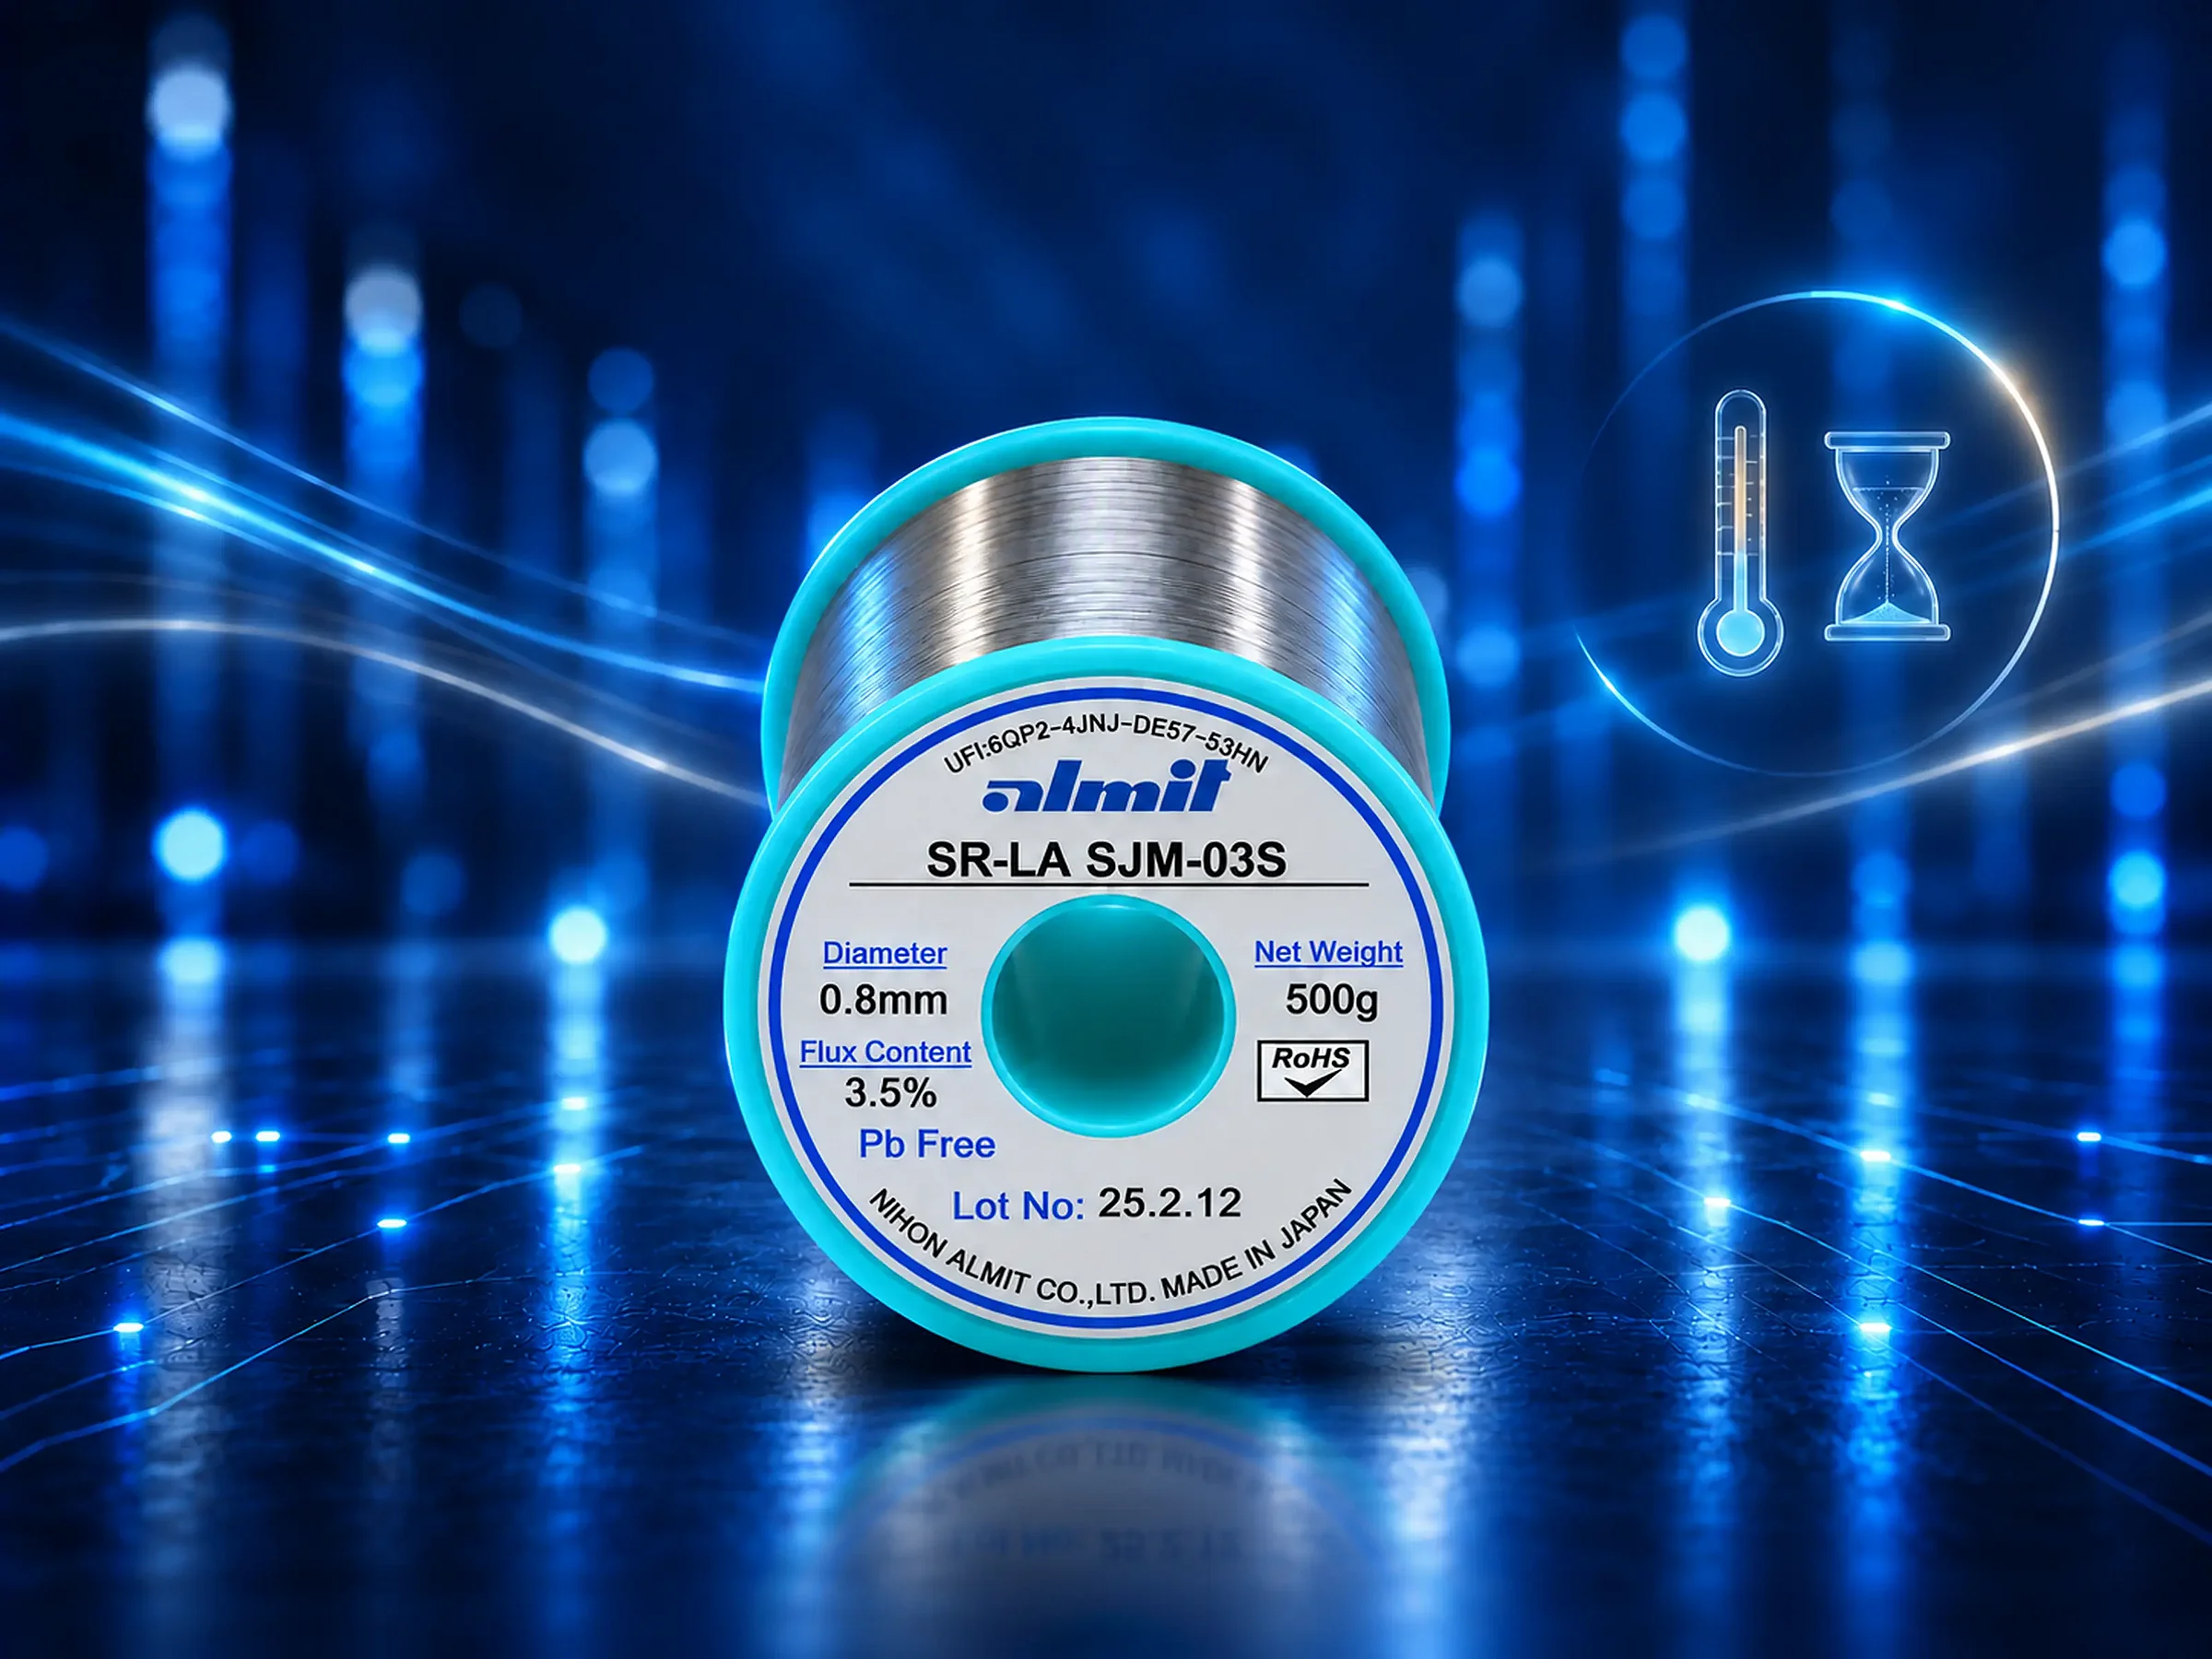 Bleifrei mit perfekter Festigkeit
SJM-Serie
Keine Rissbildung selbst nach 2.000 Wärmezyklen, Silberanteil von 0,3 bis 4 % wählbar.
Mehr erfahren
-
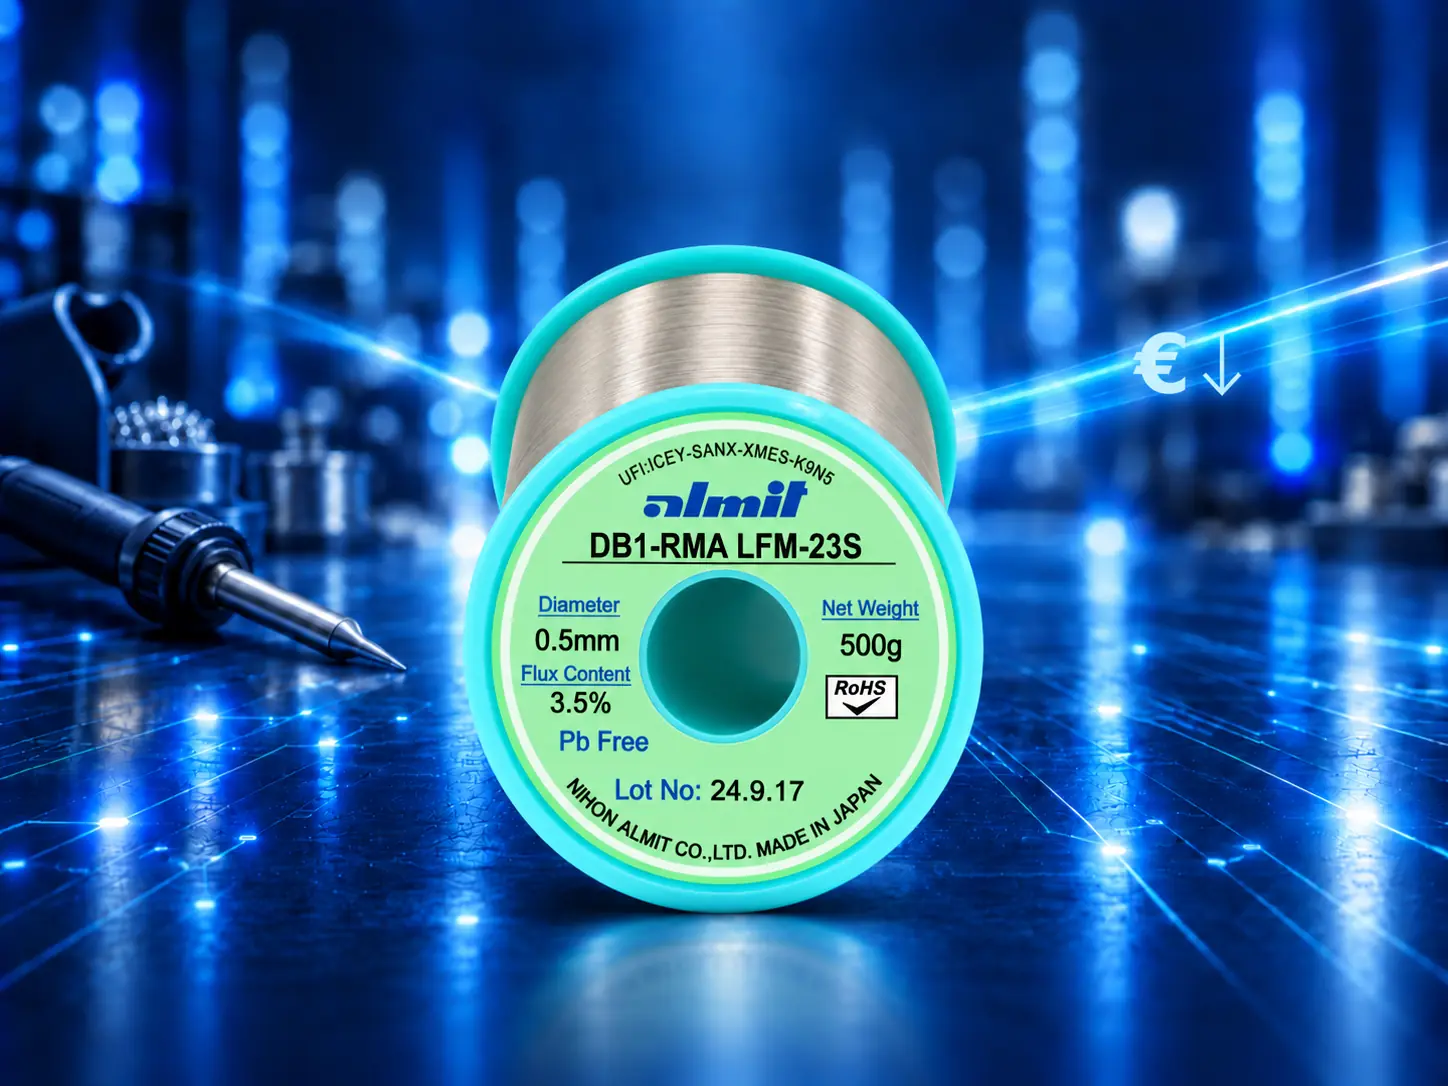 Eutektisches Lot, 0 % Silberanteil
LFM-23 S
Die silberfreie SnCuNi-Legierung, eutektisch bei 228 °C – für Prozesse, die ohne Silber auskommen sollen.
Mehr erfahren
Der Prozess in drei Schritten
-
1
Vorwärmen
Der Laser wärmt beide Lötflächen gleichmäßig vor.
-
2
Abschmelzen
Der weich gewordene Lotdraht schmilzt bei Kontakt vollständig ab.
-
3
Dosieren
Die erforderliche Restmenge Lot wird in die Schmelze dosiert.
Warum das Flussmittel den Unterschied macht
Kontaktlose Verfahren bringen die Energie schlagartig ein. Ein Flussmittel, das dabei ausspritzt, verschmutzt Baugruppe und Anlage – bei Laseranlagen bestimmt genau das die Reinigungsintervalle der Schutzgläser. Unterbrechungen der Flussmittelseele führen zu mangelhafter Benetzung und damit zu Lötfehlern.
- Spritzer auf ein Minimum reduziert
- kein Ablösen von Flussmittelresten
- durchgängige Seele ohne Luft- und Feuchtigkeitseinschlüsse
4 ppm statt 400 ppm
Die durchgängige Flussmittelseele der GUMMIX-Serie sorgt für eine durchschnittliche Fehlerquote von 4 ppm – gegenüber rund 400 ppm bei einem herkömmlichen Lötdraht.
Passende Lötdrähte und Lotpasten
Lötdrähte
GUMMIX SB RMA
Der bewährte Klassiker fürs Laserlöten – mit hoher Temperaturfestigkeit.
GUMMIX HF
Die 100 % halogenfreie Variante der GUMMIX-Serie.
GUMMIX-21 Zeta
Die neueste Generation, ausgelegt auf niedrig-silberhaltige Legierungen.
DB-1 RMA
Zweistufige Dual-Boost-Aktivierung, geeignet für THT- und Laseranwendungen.
Lotpasten für kontaktloses Löten
SSI-M
Halogenaktiviert. Speziell für Laser-, Licht- und Induktionssysteme entwickelt.
NH-MDL
Halogenfrei. Ebenfalls speziell für kontaktloses Löten entwickelt.
Beide Lotpasten bieten
- stabile Dosiereigenschaften
- einfache Kontrolle der Lotpastenmenge
- zuverlässige Lötstellenverbindungen, RoHS-konform
Im Vergleichstest gegen eine herkömmliche Lotpaste zeigten beide die besseren Benetzungseigenschaften. Testbedingungen: Diodenlaser, 0–30 W, 1,5 Sekunden, Ø 1,00 mm durchkontaktiert.
Wo kontaktloses Löten seine Stärken ausspielt
Überall dort, wo feinste Lötstellen eine stabile Verbindung garantieren müssen – in der Automobilproduktion ebenso wie in der digitalen Welt.
- Keine Überhitzung Die Energie geht gezielt in die Lötstelle, Bauteile bleiben geschont.
- Kürzere Taktzeiten Der Punktprozess läuft schnell und ohne Werkzeugwechsel.
- Für feinste Lötstellen Bis hinunter zu 0,1 mm Drahtdurchmesser mit piezoelektrischem Vorschub.
- Auch für kleine Stückzahlen Kein Werkzeugaufwand, dadurch schon bei geringen Losgrößen wirtschaftlich.
Durchmesser, Klassen, Legierungen
- 0,1 – 0,3 mm Zuführbare Drahtdurchmesser: ab 0,3 mm ohne Weiteres, bis 0,1 mm mit piezoelektrisch angetriebenem Vorschub.
- L0 bis M1 Flussmittelklassen der Systeme für kontaktloses Löten nach IPC J-STD-004.
- 10 – 38 µm Korngrößen der Laser-Pasten: Typ U 10–28 µm, Typ W 20–38 µm. SSI-M ist zusätzlich in 25–45 µm gelistet.
- Vier Legierungen Im Lötdraht LFM-48 (SAC305), die silberarme SJM-03 S und die silberfreie LFM-23 S, in der Lötpaste LFM-48 und die niedrigschmelzende LFM-89.
Welches Flussmittel zu welcher Legierung
| Legierung | Klasse | Laserlöten | Induktionslöten |
|---|---|---|---|
| LFM-48 (M & S) · SAC305 | L0 | GUMMIX HF | GUMMIX HF |
| LFM-48 (M & S) · SAC305 | L1 | GUMMIX SB RMA | GUMMIX SB RMA |
| LFM-48 (M & S) · SAC305 | M1 | GUMMIX-19 CH | SR-55 |
| SJM-03 S | L0 | GUMMIX HF | GUMMIX HF |
| SJM-03 S | L1 | GUMMIX-21 Zeta | GUMMIX-21 Zeta |
| SJM-03 S | M1 | GUMMIX-19 CH | GUMMIX-19 CH |
| LFM-23 S (Sn, Cu, Ni) | L0 | – | – |
| LFM-23 S (Sn, Cu, Ni) | L1 | GUMMIX-21 Zeta | GUMMIX-21 Zeta |
| LFM-23 S (Sn, Cu, Ni) | M1 | – | – |
Die Zuordnung stammt aus der Lötdraht-Klassifikation. Alle Legierungen mit Zusammensetzung und Schmelzbereich stehen in der Legierungstabelle, die Flussmittelklassen in der Flussmittel-Klassifikation.
Kontaktloses Löten – kurz beantwortet
Wann eignet sich Induktionslöten, wann Laserlöten?
Das hängt vor allem von der Größe der Lötstelle ab. Induktionsschleifen sind für kleine Lötstellen überdimensioniert, der Laserstrahl erreicht auch feinste Lötstellen auf Leiterplatten. Dafür arbeitet Induktionslöten energieeffizient und hält die Platine kalt, weil die Wärme nur im Grundmetall entsteht.
Welche Drahtdurchmesser lassen sich beim Laserlöten zuführen?
Ab 0,3 mm ohne Weiteres. Zwischen 0,3 und 0,1 mm ist ein piezoelektrisch angetriebener Vorschub nötig.
Wie läuft der Laserlötprozess ab?
In drei Schritten: Der Laser wärmt beide Lötflächen gleichmäßig vor, der weich gewordene Lotdraht schmilzt bei Kontakt vollständig ab, und die erforderliche Restmenge Lot wird in die Schmelze dosiert.
Warum ist das Flussmittel beim kontaktlosen Löten so wichtig?
Kontaktlose Verfahren bringen die Energie schlagartig ein. Ein Flussmittel, das dabei ausspritzt, verschmutzt Baugruppe und Anlage – bei Laseranlagen bestimmt genau das die Reinigungsintervalle der Schutzgläser. Unterbrechungen der Flussmittelseele führen außerdem zu mangelhafter Benetzung und damit zu Lötfehlern.
Welcher Lötdraht eignet sich fürs Laserlöten?
GUMMIX SB RMA (L1) für hohe Temperaturfestigkeit, GUMMIX HF (L0) als halogenfreie Variante und GUMMIX-21 Zeta (L1) für niedrig-silberhaltige Legierungen. Für schwer benetzbare Oberflächen führt die Lötdraht-Klassifikation zusätzlich GUMMIX-19 CH (M1).
Gibt es halogenfreie Systeme für das kontaktlose Löten?
Ja. Beim Lötdraht ist GUMMIX HF die halogenfreie Variante (L0), bei den Lötpasten NH-MDL (ROL0).
Welche Lötpaste eignet sich für Laser-, Licht- und Induktionssysteme?
Almit führt zwei Systeme: SSI-M halogenaktiviert (ROL1) und NH-MDL halogenfrei (ROL0). Beide bieten stabile Dosiereigenschaften, eine einfache Kontrolle der Lötpastenmenge und RoHS-konforme Lötstellenverbindungen.
Wie stark senkt eine durchgängige Flussmittelseele die Fehlerquote?
Die durchgängige Flussmittelseele der GUMMIX-Serie sorgt für eine durchschnittliche Fehlerquote von 4 ppm – gegenüber rund 400 ppm bei einem herkömmlichen Lötdraht.
Lohnt sich Laserlöten auch bei kleinen Stückzahlen?
Ja. Weil kein Werkzeugaufwand entsteht, ist der Punktprozess schon bei geringen Losgrößen wirtschaftlich.
Kann Induktionslöten empfindliche Bauteile beschädigen?
Die hochfrequente Einstrahlung kann empfindliche Schaltkreise beschädigen. Wo das ein Risiko ist, kommt eher Laserlöten in Frage: Es bringt die Energie ohne elektromagnetisches Wechselfeld punktgenau in die Lötstelle ein.
Für jede Anwendung die richtige Lösung
Sprechen Sie mit Ihrem Almit-Fachberater – wir finden gemeinsam das passende Lot und Flussmittel für Ihren Prozess.