Automatisches Einzelpunktlöten
- Quelle
- Almit Kompendium 5.0, Seite 93 bis 100
- Umfang
- 4 Seiten
- Autor
- Dr. Ernst Wolf, Geschäftsführer, Wolf Produktionssysteme GmbH & Co. KG
- Thema
- Einzelpunktlöten, Kolbenlöten, Laserlöten, Automatisierung
Bei der Herstellung von elektronischen und elektrotechnischen Produkten sind unzählige Lötverbindungen herzustellen. Weltweit dürfte die sich Zahl der gelöteten Verbindungen je Tag auf über eine Milliarde belaufen.
Dabei werden die Lötstellen immer vielfältiger. Von Lötstellen bei Ball Grid Arrays (BGA) mit einer Größe im Zehntelmillimeterbereich bis hin zu schweren Lötstellen z.B. hundertfach größeren Lötstellen bei der Elektromobilität im 10 mm-Bereich.. Schätzungsweise über 98% aller Lötstellen werden in Massenlötverfahren wie das Wellen- oder Reflowlöten gelötet.
Die restlichen Lötungen müssen konstruktionsbedingt einzeln, d. h.Punkt für Punkt gelötet werden. Dies ist aufwändig und geschieht oft immer noch manuell mittels Lötkolben.
Um die Qualität zu erhöhen und die Produktionskosten zu verringern wird versucht diese Tätigkeit zu automatisieren. Gerade bei diesen Rest- oder auch Speziallötstellen nimmt die Vielfalt sogar noch zu. Die Unterschiede in Art, Größe und Ausprägung werden größer. Deshalb gibt es kein Universallötverfahren, das für alle Lötstellenarten passt. Entsprechend muss für eine Automatisierung das optimale Verfahren sorgfältig ausgewählt werden.
Die wichtigsten Alternativen sind
- Induktionslöten und
- Selektivlöten mit Miniwelle
- Kolbenlöten
- Laserlöten
Beim Induktionslöten werden beide zu verlötende Werkstücke direkt, quasi von innen erwärmt. Dies geschieht durch induzierte Wirbelströme. Hierzu bedarf es spezieller Induktoren mit exakt an die Lötstelle angepassten Induktionsschleifen. Beim Löten auf Leiterplatten mit kleinen Lötstellen ist das Induktionslöten weniger geeignet.
Die verfügbaren Induktionsschleifen sind für sehr kleine Lötstellen, wie sie für Leiterplatten typisch sind, überdimensioniert. Hinzu kommt die Gefahr, dass die hochfrequente Einstrahlung empfindliche Schaltkreise beschädigt.
Beim Löten mit Miniwelle wird die Lötstelle direkt durch flüssiges Lot aus einer angepassten Düse erwärmt und benetzt. Gegenüber den anderen Verfahren geschieht das Löten „über Kopf“, das heißt die Leiterplatte wird von unten gelötet. Dies erschwert häufig die produktionstechnische Einbindung.
Beide Verfahren sind hinsichtlich der Flexibilität eingeschränkt. Es soll deshalb nachfolgend auf die Einzelpunkt-Lötverfahren Kolben- und Laserlöten eingegangen werden.
Kolbenlöten
Es ist das nach wie vor gängigste Verfahren zum Einzelpunktlöten sowohl von Hand als auch automatisch.
Bei der Automatisierung des Kolbenlötens werden häufig die sensorischen Fähigkeiten des Menschen unterschätzt. Beim Kolbenlöten kommt es entscheidend darauf an den Lötkolben mit definierter Kraft einerseits auf den anzulötenden Pin als auch an die Leiterplatte anzupressen. Dabei müssen Toleranzen der Maschine, aber auch der zu lötenden Leiterplatte berücksichtigt werden. Entscheidend ist auch der exakte Auftreffpunkt des Lotes auf die Lötspitze beim Vorbenetzen und auf der Lötstelle beim eigentlichen Lötvorgang. Aus diesem Grund hat die Firma Wolf Produktionssysteme das patentierte Quick-Step-Lötverfahren entwickelt:
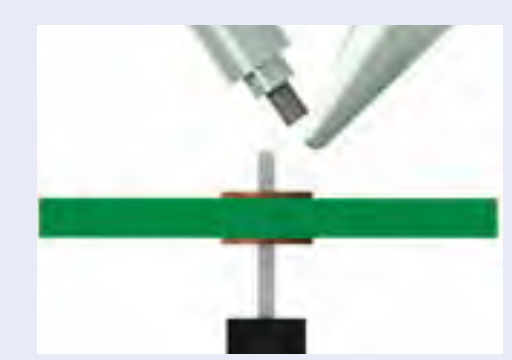
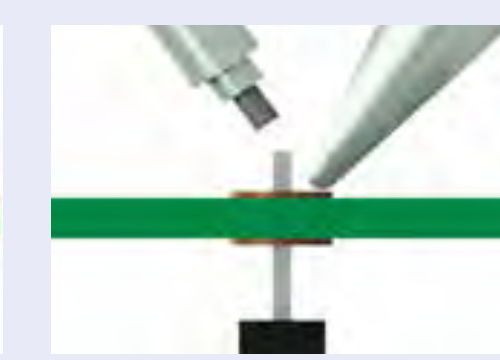
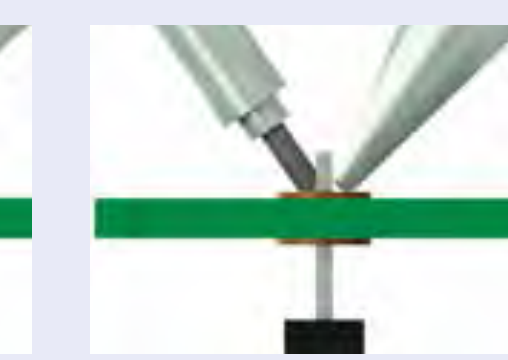
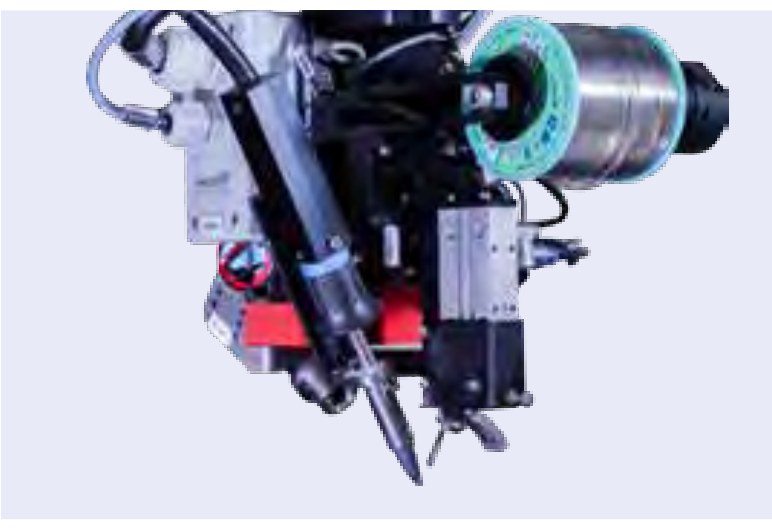
Mit dem Kolbenlötwerkzeug RGL 01-S ist der oben beschriebene Lötprozess nach dem Quick-Step-Verfahren automatisch und damit reproduzierbar möglich. Die Qualität der Maschine übertrifft die Lötqualität beim manuellen Löten. Es ist einstellbar für unterschiedlichste Lötprozesse, alle wichtigen Lötparameter wie Lötdrahtvorschubgeschwindigkeiten, Temperaturen und Prozesssequenzen sind programmierbar.
Nachteile des Kolbenlötens sind die relativ aufwändige Mechanik, der Lötspitzenverschleiß und die zyklisch notwendige Lötspitzenreinigung. Durch spezielle Almit Lote konnte der Lötspitzenverschleiß stark reduziert werden. Die beiden anderen Nachteile führen dennoch zur Bevorzugung von Lötverfahren berührungsloser Erwärmung. Dies trifft besonders in der Großserienfertigung zu.
Laserlöten
Mit Laserlöten können selbst kleinste Lötstellen auf Leiterplatten gelötet werden. Lötdrähte mit 0,3 mm sind ohne Weiteres zuführbar.
Für kleinere Durchmesser zwischen 0,3 und 0,1 mm hat Wolf Produktionssysteme inzwischen einen speziellen, durch Piezoelemente angetriebenen Vorschub entwickelt. Auch der Laserstrahl kann problemlos an feinste Lötstellen angepasst werden. Der typische Laserlötprozess lässt sich in drei Schritte unterteilen:
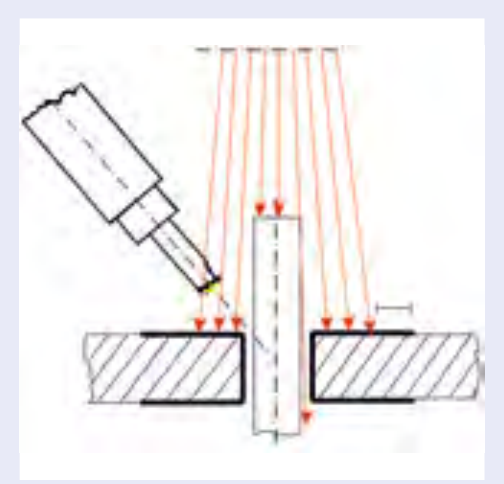
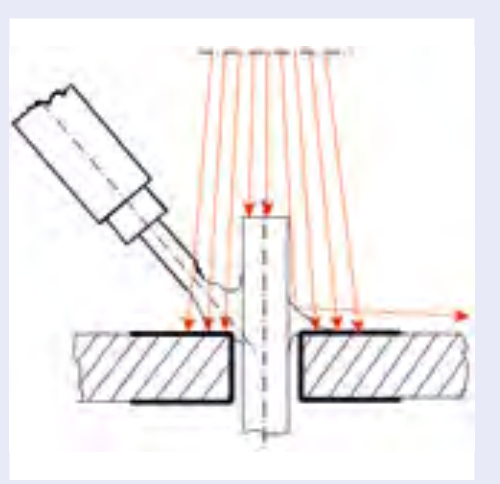
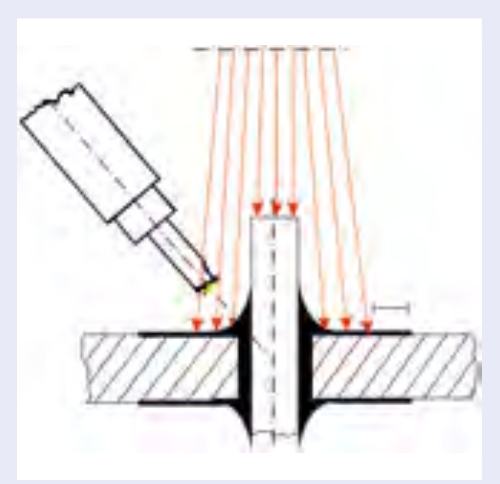
Gegenüber dem Kolbenlöten sind die Hauptvorteile des Laserlötens
- Berührungslose Erwärmung der Lötstelle
- Schnelle Erwärmung durch die hohe Leistungsdichte des Lasers
- Kein Lötspitzenverschleiß.
Prinzipiell gibt es aber auch einige Hemmnisse, die den Laserlötprozess schwierig und ggf. sogar unmöglich machen:
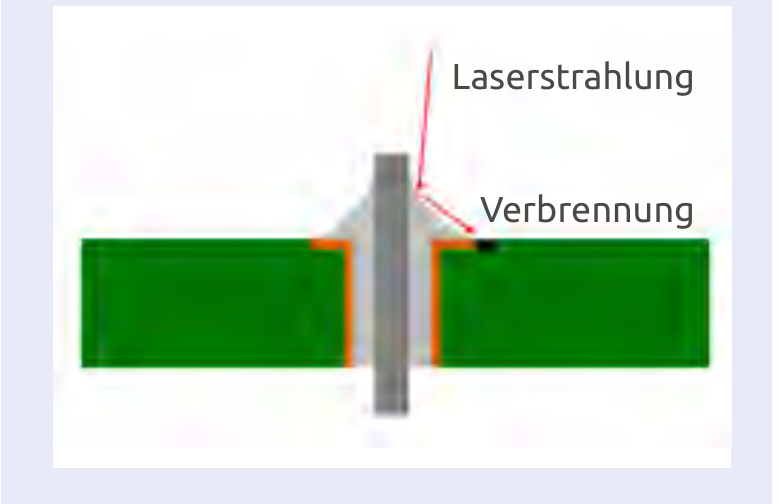
- Verbrennungen auf der Leiterplattenoberseite durch Reflexion der Laserstrahlung an der Lötstelle
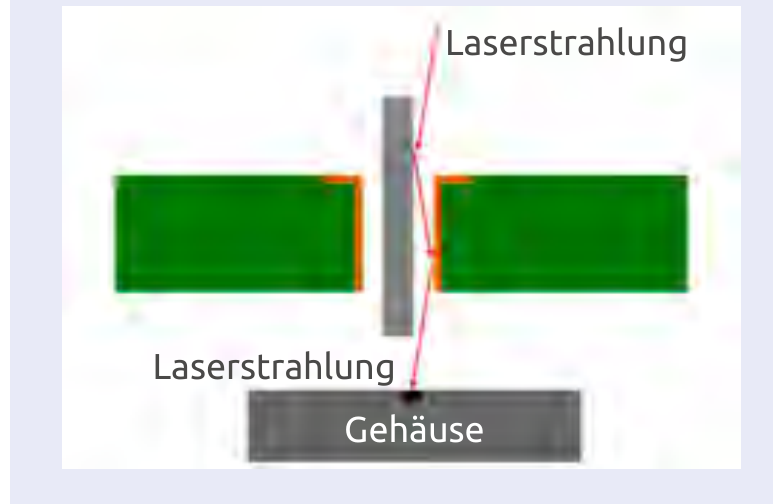
- Verbrennungen unterhalb der Leiterplatte in Folge Laserstrahlung durch den Spalt zwischen Pin und Leiterplattenbohrung
- Lötfehler in Folge mangelhafter Benetzung, die durch Unterbrechungen der Flussmittelseele im Lötdraht hervorgerufen wird. Dieses tritt natürlich auch bei anderen Lötverfahren auf, bei denen Lötdraht verwendet wird. Durch die Verwendung von Almit-Loten können diese Fehler vermieden werden.
- Erhöhtes Auftreten von Flussmittelspritzern gegenüber dem Kolbenlöten. Durch die Verwendung von Almit-Gummix-Loten kann dieser Effekt stark reduziert werden, so dass dieser Nachteil wegfällt.
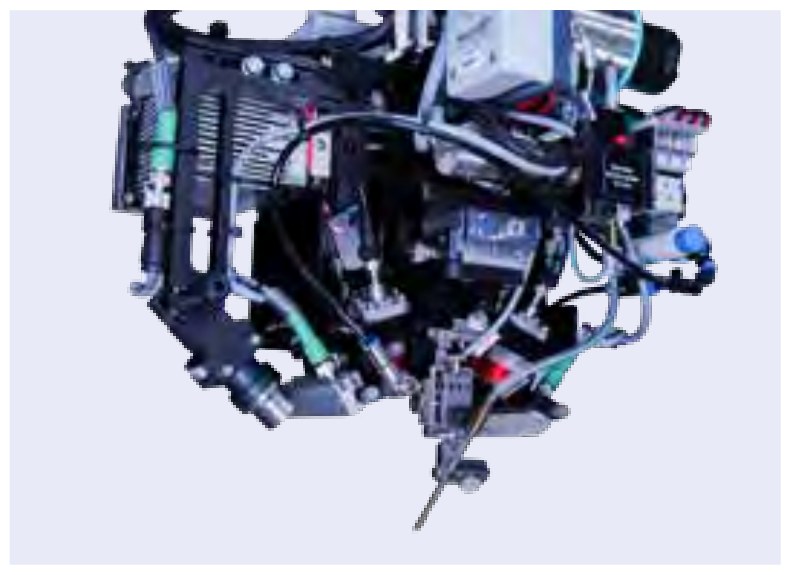
Um die lasertypischen Verbrennungen zu vermeiden wurde für Wolf Laserlötmaschinen folgender konzeptionelle Ansatz gewählt: Statt mit nur einem Laserstrahl wird mit 6 Laserstrahlen, die aus unterschiedlichen Richtungen kommen, gelötet. Damit ist die Strahlungsintensität, die zu potentiellen Verbrennungen führt, auf ein Sechstel reduziert.
Der optische Aufwand ist natürlich erheblich, da 6 Laserquellen und 6 Einzeloptiken notwendig sind. Zudem müssen diese zueinander präzise justierbar ausgeführt werden. Mit dem Sixpack-Laserlötwerkzeug ist es gelungen, alle erforderlichen Komponenten äußerst kompakt anzuordnen.
Alle 6 Optiken werden aus separaten Einzelemitterdioden gespeist, die eine Leistung von 10 W aufweisen. In der Summe steht eine Laserleistung zum Löten von 60 Watt zur Verfügung. Wahlweise sind Laserquellen mit 3 zusammengekoppelten Einzelemitterdioden verfügbar, die im Trio eine Leistung von 30 Watt aufweisen. In der Summe steht eine Laserleistung von 180 W zur Verfügung. Gegenüber konventionellen Hochleistungslaserdioden ist die Lebensdauer von Einzelemitterdioden 10-fach höher. Um die komplexen Optiken vor Verschmutzung zu schützen sind schnellwechselbare Schutzgläser vorgesehen worden.
Flexible Maschinentechnik
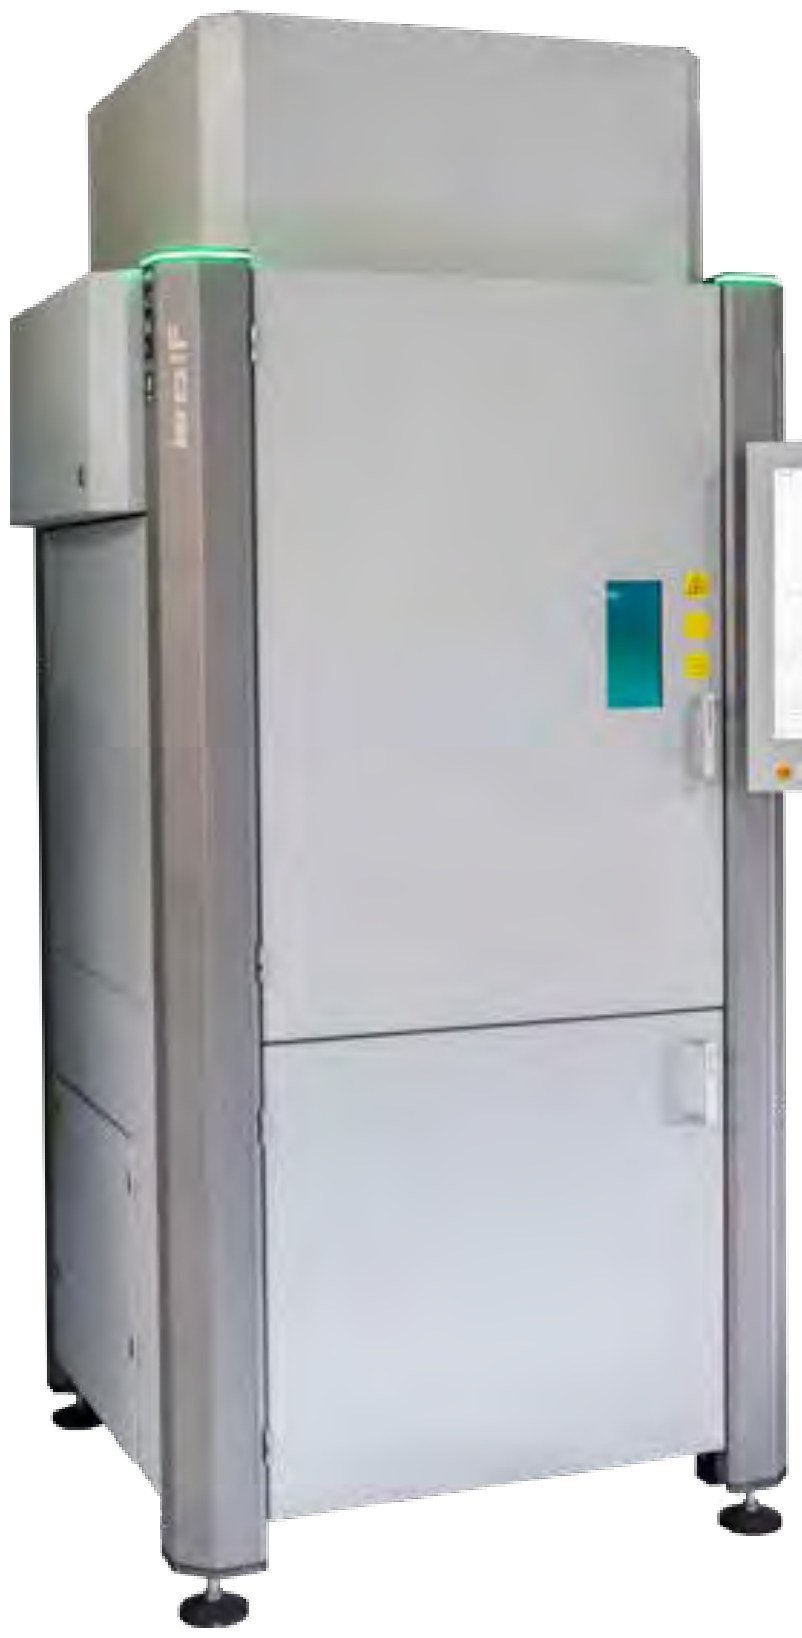
Die beschriebenen Kolbenlöt- und Laserlötwerkzeuge sind ein wichtige Bestandteile von Wolf Lötmaschinen, die vier programmierbare NC-Achsen aufweisen.
Das Lötwerkzeug kann beliebig positioniert werden. Die Maschine kann in verschiedenen Ausführungen geliefert werden. Standalone mit manueller Beladung über einen Rundschalttisch oder Schubladen oder vorbereitet zur Integration in eine automatische Fertigungslinie.
Eine komfortable, industrietaugliche Steuerung (Siemens TIA) mit Touch Bedienoberfläche ermöglicht eine einfache Eingabe von Lötpositionen sowie Lötparametern.
Beim Laserlöten stehen wichtige Optionen zur Prozessabsicherung zur Verfügung:
- Automatische Achspositionskorrektur
- Temperaturüberwachung durch Pyrometer sowie
- Sensibler, taktiler Sensor für den Lötdrahtvorschub
Dr. Ernst WolfGeschäftsführer
Wolf Produktionssysteme GmbH & Co. KG
Fragen zu Ihrem Prozess?
Unsere Anwendungstechnik schaut sich Ihre Fertigung an – von der Lagerung über den Druck bis zum Reflow-Profil.